Líneas de galvanizado continuo · Monterrey
Servicios para rodillos
de galvanizado continuo.
Para rodillos de fondo, estabilizadores y correctores: recubrimiento HVOF y sellado cerámico, maquinado y rectificado de precisión, y componentes en superaleaciones base cobalto.
Comparta su dibujo o los requisitos de la aplicación. Nuestro equipo técnico puede ayudar a definir y realizar el trabajo de geometría, ranurado, recubrimiento y componentes del rodillo.

- Recubrimiento y sellado cerámico
- Recubrimientos HVOF de carburo de tungsteno formulados para servicio sumergido en zinc fundido, con sellado cerámico que ayuda a limitar la adherencia de zinc y dross.
- Geometría y ranurado del rodillo
- Maquinado y rectificado de precisión de perfiles cilíndricos o con corona; ranuras y microrranuras circunferenciales o helicoidales.
- Componentes en superaleaciones
- Camisas y topes en aleaciones base cobalto, y sistemas de camisas con bandas de desgaste con aporte duro para rodillos de paila.
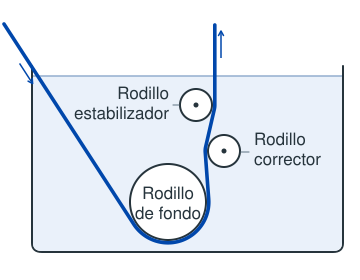
Rodillos de paila.
Recubrimiento, maquinado, rectificado y componentes para rodillos de fondo, estabilizadores y correctores de líneas de galvanizado continuo con zinc.
Rodillos de proceso en general
Aunque nos especializamos en rodillos de paila, ofrecemos servicios de recubrimiento, rectificado y acabado para la mayoría de los rodillos de proceso, como rodillos de brida, de arrastre, de acumulador, de horno de recocido, deflectores, matafilos y levantadores, entre otros.
Un proceso integrado
para rodillos de paila.
Para rodillos de paila, la geometría del cuerpo, las coronas y las ranuras se maquinan antes de la preparación superficial y el recubrimiento HVOF. Normalmente se conserva el acabado obtenido por proyección; después se realizan el sellado cerámico y la inspección dimensional.
- 01Aplicación, ingeniería y PND
Revisión de la aplicación, planeación del proceso y coordinación de pruebas no destructivas (PND) por terceros.
- 02Maquinado y rectificado
Torneado y rectificado del cuerpo, generación de coronas y ranurado del rodillo.
- 03Preparación superficial
Matizado con granalla para preparar las superficies del rodillo antes del HVOF.
- 04Recubrimiento HVOF
Aplicación de carburo de tungsteno formulado para servicio sumergido en zinc fundido.
- 05Sellado cerámico
Aplicación de sellado cerámico para limitar la adherencia de zinc fundido y dross.
- 06Inspección dimensional
Verificación interna de diámetros, longitudes, rugosidad superficial y descentramiento (runout) del rodillo.
Perfiles de rodillo
y ranurado.
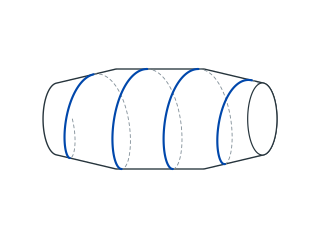
TECMA maquina y rectifica perfiles cilíndricos y con corona, con ranuras y microrranuras circunferenciales o helicoidales. El ranurado también puede seguir coronas de arco circular y trapezoidales.
- Ranuras y microrranuras
- Ranurado convencional y microrranurado para las superficies de rodillos de paila.
- Circunferenciales o helicoidales
- Disposición circunferencial o helicoidal, incluyendo hélices que parten de ambos extremos y se encuentran en el centro del rodillo.
- Ranurado que sigue la corona
- Ranuras que siguen el diámetro variable de coronas de arco circular y trapezoidales.

Ranuras y microrranuras
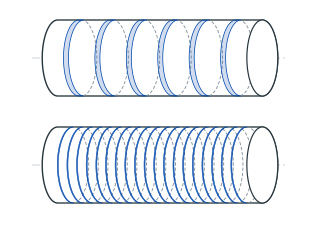
Circunferenciales o helicoidales
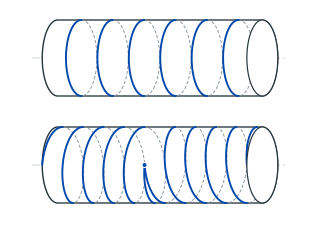
Ranurado que sigue la corona
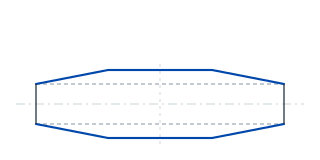
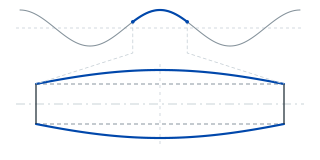
Generación de perfiles de corona
Corona trapezoidal
Corona cosenoidal
Corona de arco circular
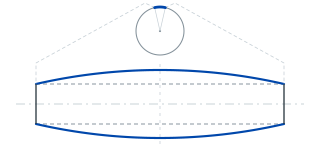
Esquema; perfiles y ranuras exagerados para mayor claridad. Sin escala.
Menor adherencia.
Conservar la función del rodillo.
TECMA aplica recubrimientos HVOF de carburo de tungsteno formulados especialmente para resistir el desgaste y el ataque químico del zinc fundido. El sellado cerámico ayuda a limitar la adherencia superficial de zinc y dross.
Para el reacondicionamiento, TECMA integra protección superficial, restauración de perfiles y ranuras, e inspección dimensional en un mismo servicio. Nuestro equipo puede ayudar a definir el alcance a partir de la condición del rodillo y sus requisitos de operación.

Limitar la acumulación de zinc y dross
El sellado cerámico ayuda a reducir la adherencia superficial, favoreciendo un contacto más uniforme con la cinta y menos marcas y vibraciones asociadas a la acumulación.
Mantener tracción y rotación
Conservar la rugosidad funcional ayuda a limitar el deslizamiento de la cinta y la pérdida de tracción. El acabado típico obtenido por proyección cumple esa función.
Proteger perfiles y ranuras
El recubrimiento resistente al desgaste ayuda a conservar la geometría que contribuye al guiado de la cinta y al drenaje en la superficie de contacto.
Acabados para rodillos recubiertos
Los rodillos de paila normalmente conservan la textura obtenida por proyección para mantener la tracción de la cinta. Otros rodillos y componentes recubiertos pueden requerir reducción de picos, rectificado de precisión o acabados progresivamente más finos para sus funciones de contacto y sellado.

- Acabado natural (as-sprayed)
- Conserva la textura original del recubrimiento para obtener la máxima tracción de la cinta. Típico en rodillos de paila, seguido de sellado cerámico.
- Asentado con abrasivo de diamante
- Un acabado ligero con abrasivo de diamante reduce los picos superficiales, conservando buena parte de la textura del recubrimiento y buena tracción de la cinta. Este asentado controlado reduce la tendencia de las hojuelas a incrustarse e iniciar acumulaciones.
- Rectificado con diamante
- Controla el diámetro y el perfil, y produce una superficie lisa y uniforme. Se utiliza cuando se requiere una geometría de rodillo muy precisa y un acabado de contacto liso.
- Superacabado
- Refina la superficie rectificada, reduciendo la rugosidad superficial y las marcas de rectificado, y mejorando la cilindricidad y la microgeometría. Genera una superficie más fina con un patrón cruzado (crosshatch) controlado que ayuda a retener y distribuir lubricante. Adecuado para superficies de contacto con sellos elastoméricos y vástagos de pistones hidráulicos.
- Pulido
- Acabado fino para superficies espejo y superespejo, conservando la precisión dimensional y del perfil obtenida en los procesos anteriores.
Componentes en superaleaciones.
Selección según la aplicación.
Las camisas (también conocidas como mangas), abiertas y ciegas, los topes y las bandas de desgaste con aporte duro operan bajo temperatura, desgaste y exposición al metal fundido. TECMA suministra estos componentes a escala comercial y ayuda a seleccionar la aleación y la ruta de fabricación según sus condiciones de operación.
- Camisas abiertas y ciegas
- Topes / botones
- Camisas con bandas de desgaste con aporte duro
También están disponibles componentes complementarios de 316L, como anillos de retención.

Aleaciones de cobalto: dos opciones con distintas propiedades
| Aleación | Propiedades | Selección para la planta |
|---|---|---|
| Aleación 6 Cobalto–cromo–tungsteno · opción estándar fundida | Buena dureza en caliente, con un balance de resistencia al desgaste, resistencia a la corrosión y tenacidad. | Una opción de uso general para componentes de líneas de galvanizado y galvannealing, con mayor tolerancia al impacto mecánico que la opción intermetálica. |
| CoMoCrSi Aleación de cobalto con fases intermetálicas | Mayor dureza en caliente y resistencia al desgaste y a la corrosión, con menor tenacidad que la aleación 6. | Una opción cuando predominan el desgaste y la corrosión; el impacto mecánico es un factor importante en la selección. |
Bandas de desgaste con aporte duro y refuerzo de carburos
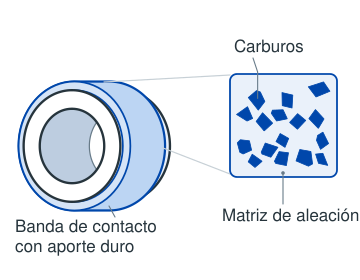
Las bandas de desgaste con aporte duro para camisas están disponibles con refuerzo de carburos: típicamente 40 % en peso, con opciones de hasta 60 % en peso. El refuerzo concentra la resistencia al desgaste en las superficies de contacto; la selección del material considera las cargas y el impacto mecánico.
Rutas de fabricación para el componente
Fundición de precisión
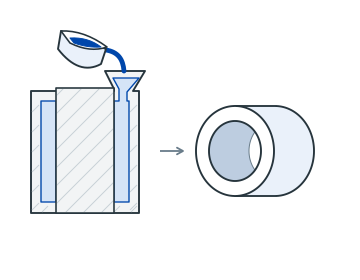
Piezas próximas a su geometría final, seguidas del maquinado de ajustes y superficies de trabajo. Nuestra opción estándar en aleación 6 utiliza esta ruta.
Pulvimetalurgia
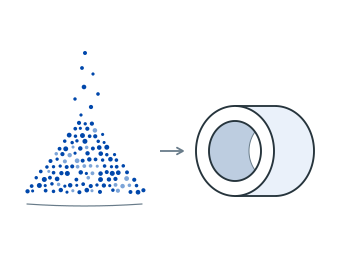
Fabricación a partir de polvos para obtener densidad cercana al 100 %, microestructura fina y uniforme, y menor segregación de los elementos de aleación. Una opción cuando la uniformidad del material es prioritaria.
TECMA puede revisar los componentes desgastados con su equipo de ingeniería, comparar materiales y fabricar los repuestos. La selección de aleación, la geometría y los ajustes se consideran en conjunto.
Inspección documentada.
Historial del componente.
La inspección verifica dimensiones finales, condición superficial y descentramiento (runout) frente a los requisitos del trabajo. Los registros conservados permiten comparar el componente entre servicios y planear su próxima reparación.
Geometría, ajustes y superficie
- Diámetros y longitudes: ajustes y dimensiones de ensamble.
- Descentramiento: consistencia de la geometría de rotación.
- Rugosidad: verificación del acabado seleccionado.
Reportes, certificados y seguimiento
TECMA entrega reportes de inspección y certificados del trabajo realizado. Conservamos registros para comparar la condición dimensional entre servicios y apoyar el seguimiento del desgaste y las decisiones de reacondicionamiento.
PND y verificación de materiales
Coordinamos pruebas por líquidos penetrantes y ultrasonido con especialistas externos. También gestionamos análisis químico para identificar o verificar una aleación. Las pruebas y su documentación se integran al plan de reparación o fabricación.
Un socio técnico en Monterrey.
Del desarrollo a la producción comercial.
TECMA ya suministra recubrimiento, reacondicionamiento y componentes en superaleaciones para rodillos de CGL a escala comercial. Colaboramos con ingenieros de planta, fabricantes de equipos, desarrolladores de recubrimientos y equipos de investigación para llevar nuevas soluciones desde el desarrollo y las pruebas hasta el escalamiento y el suministro comercial recurrente.
Los prototipos, componentes de prueba y pedidos recurrentes pueden aprovechar las mismas capacidades coordinadas de maquinado, recubrimiento, acabado e inspección. La selección de materiales, la geometría, la secuencia del proceso y la inspección se mantienen vinculadas al pasar a producción y suministro continuo.
Conversemos sobre su rodillo o proyecto.
Envíe un dibujo o describa la aplicación. Contacte directamente a nuestro equipo técnico.
- Correo
- ventas@tecmamex.com
- Teléfono de oficina
- +52 (81) 8212 0080
La información que nos proporcione se utilizará para atender su consulta. Aviso de privacidad.
Dirección y mapa